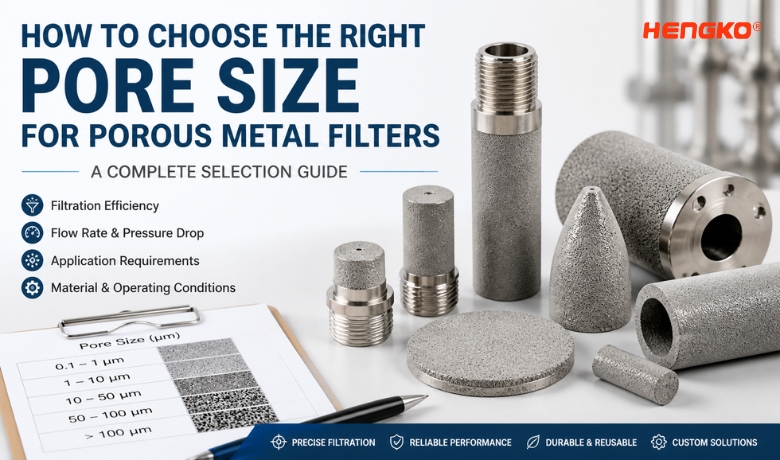
Кеуектүү металл чыпкасы үчүн туура тешикчелердин өлчөмүн тандоо эң кичинекей микрондук рейтингди тандоо жөнүндө эмес
— бул чыпкалоо натыйжалуулугу, агымдын иштеши жана системанын ишенимдүүлүгүнүн ортосундагы оптималдуу балансты табуу жөнүндө.
Практикалык инженердик колдонмолордо тешикчелердин өлчөмүн тандоо адатта үч негизги принципке ылайык жүргүзүлөт:
1. Тешикчелердин өлчөмүн максаттуу бөлүкчөлөрдүн өлчөмүнүн бөлүштүрүлүшүнө дал келтириңиз, бир гана микрон мааниси эмес
2. Чыпкалоо тактыгын агым ылдамдыгы жана басымдын төмөндөшү менен тең салмактаңызсистеманын натыйжасыздыгын болтурбоо үчүн
3. Иштөө шарттарын жана техникалык тейлөө талаптарын эске алыңыз, мисалы, бүтөлүп калуу коркунучу, тазалоого жарамдуулугу жана кызмат мөөнөтү
Бул факторлорду бирге баалоо керек.
Өтө майда тешикчелердин өлчөмдөрү бөлүкчөлөрдүн кармалышын жакшыртышы мүмкүн, бирок көп учурда басымдын жогорулашына, тезирээк бүтөлүп калууга жана эксплуатациялык чыгымдардын көбөйүшүнө алып келет.
Жарым өткөргүчтөрдү өндүрүүдө, жогорку тазалыктагы газ системаларында жана фармацевтикалык кайра иштетүүдө колдонмолорду колдоо боюнча тажрыйбабызга таянып, тешикчелердин туура эмес өлчөмүн тандоо туруксуз чыпкалоо иштешинин жана системаны тез-тез тейлөөнүн эң көп кездешкен себептеринин бири болуп саналат.
Бул колдонмодо биз тешиктүү металл чыпкалары үчүн тешикчелердин өлчөмүн кантип тандоону этап-этабы менен талдап чыгабыз — техникалык принциптерди, реалдуу дүйнөдөгү жагдайларды жана натыйжалуулукту жана ишенимдүүлүктү камсыз кылууга жардам берүүчү практикалык тандоо стратегияларын камтыйт.
Эмне үчүн тешикчелүү металл чыпкаларында тешикчелердин өлчөмү маанилүү
Тешикчелердин өлчөмү тешикчелүү металл чыпкасынын аныктоочу параметри болуп саналат, анткени ал кандай бөлүкчөлөрдү кармап калууга болорун жана суюктуктун түзүлүш аркылуу кантип агып өтөрүн түздөн-түз көзөмөлдөйт. Сыгылган тешикчелүү материалдарда бири-бирине туташкан тешикчелер тармагы үч өлчөмдүү чыпкалоо жолу катары иштейт, мында бөлүкчөлөрдү кармоо да, агымга каршы туруу да бул тешикчелердин өлчөмү жана таралышы менен аныкталат.
Функционалдык көз караштан алганда, тешикчелердин өлчөмү чыпкалоо функциясынын үч маанилүү аспектисине таасир этет:
1. Фильтрациянын натыйжалуулугу
Кичирээктешикчелердин өлчөмдөрүжалпысынан майда булгоочу заттарды алып салууга мүмкүндүк берүүчү бөлүкчөлөрдү жогорку деңгээлде кармап турууну камсыз кылат.
Бирок, чыпкалоо жөн гана "өтүү же бөгөттөө" механизми эмес — реалдуу системалар бөлүкчөлөрдүн өлчөмүнүн бөлүштүрүлүшү менен алектенет, башкача айтканда, бөлүкчөлөрдүн өлчөмдөрүнүн диапазонунда каалаган кармоо натыйжалуулугуна жетүү үчүн тешикчелердин өлчөмү тандалышы керек.
2. Басымдын төмөндөшү жана агым ылдамдыгы
Тешикчелердин өлчөмү кичирейген сайын, агымга каршылык жогорулайт. Бул чыпкадагы басымдын жогорулашына алып келет, бул системанын натыйжалуулугун төмөндөтүшү же ошол эле агым ылдамдыгын сактоо үчүн көбүрөөк энергияны талап кылышы мүмкүн. Газ системаларында, айрыкча жогорку тазалыктагы же төмөнкү басымдагы колдонмолордо, бул таасир ого бетер маанилүү болуп калат.
3. Кызмат мөөнөтү жана бүтөлүп калуу жүрүм-туруму
Майда тешикчелер, айрыкча, бөлүкчөлөрдүн көп жүктөмү же жабышкак булгоочу заттар бар колдонмолордо, бүтөлүп калууга көбүрөөк дуушар болушат.
Бул чыпканын иштөө мөөнөтүн кыскартып, тейлөө жыштыгын жогорулатат. Ал эми, бир аз чоңураак тешикчелер системаны туура долбоорлоо менен айкалышканда, көп учурда туруктуураак узак мөөнөттүү иштөөнү камсыз кылат.
Жарым өткөргүч газ жеткирүү жана фармацевтикалык кайра иштетүү сыяктуу татаал чөйрөлөрдө агломерленген металл чыпкалары менен иштөө тажрыйбабызда, эң ишенимдүү системалар эң жакшы тешикче өлчөмдөрүнө ээ системалар эмес, процесстин шарттарына жана операциялык максаттарга шайкеш келген жакшы тең салмактуу тешикче түзүлүштөрүнө ээ системалар болуп саналат.
Бул байланыштарды түшүнүү тешикчелердин өлчөмүн туура тандоонун негизи болуп саналат. Кийинки бөлүмдө биз көп учурда туура эмес түшүнүлгөн түшүнүктү - микрондук рейтинг жана чыныгы чыпкалоо көрсөткүчтөрүн - тактап беребиз, бул маалыматтуу чечимдерди кабыл алуу үчүн абдан маанилүү.
Микрон рейтингин жана абсолюттук чыпкалоону түшүнүү
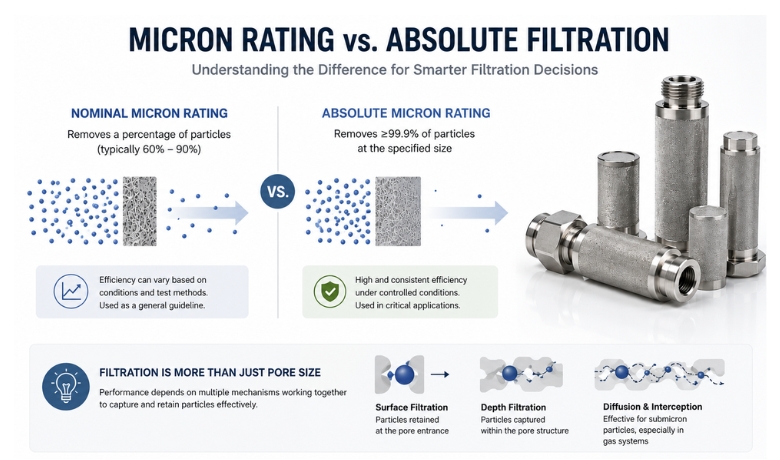
Фильтрация системасын долбоорлоодогу эң көп кездешкен башаламандык булактарынын бири - микрон рейтинги менен чыныгы фильтрация көрсөткүчтөрүнүн ортосундагы айырмачылык.
Көптөгөн чыпкалар белгилүү бир микрон мааниси менен белгиленгени менен, бул сан өзү эле чыпканын бөлүкчөлөрдү канчалык натыйжалуу жок кылаарын толук сүрөттөй албайт.
Жалпысынан алганда, микрон рейтингдери эки категорияга бөлүнөт:
1. Номиналдык микрон рейтинги
Номиналдык баалоо чыпканын белгилүү бир өлчөмдөгү бөлүкчөлөрдүн белгилүү бир пайызын — адатта 60% дан 90% га чейин — алып сала аларын көрсөтөт.
Бирок, бул натыйжалуулук иштөө шарттарына, бөлүкчөлөрдүн мүнөздөмөлөрүнө жана сыноо ыкмаларына жараша өзгөрүшү мүмкүн. Натыйжада, номиналдык баалоо көбүнчө так иштөө кепилдиги катары эмес, жалпы көрсөтмөлөр катары колдонулат.
2. Абсолюттук микрон рейтинги
Абсолюттук рейтинг бөлүкчөлөрдү кармоонун алда канча жогорку жана ырааттуу деңгээлин билдирет — көбүнчө көзөмөлдөнгөн шарттарда белгилүү бир өлчөмдөгү бөлүкчөлөр үчүн ≥99,9% алып салуу натыйжалуулугу катары аныкталат. Абсолюттук рейтингдеги чыпкалар, адатта, жарым өткөргүчтөрдү өндүрүү, фармацевтикалык кайра иштетүү жана жогорку тазалыктагы газ системалары сыяктуу маанилүү колдонмолордо талап кылынат, мында издердин булганышы да системанын иштебей калышына алып келиши мүмкүн.
Бирок, "абсолюттук" чыпкалоо да тешикчелердин өлчөмү менен гана аныкталбайт. Чыпкалоо натыйжалуулугуна бир нече механизмдер таасир этет, анын ичинде:
- Беттик чыпкалоо (тешикчелердин кире беришинде кармалып калган бөлүкчөлөр)
- Тереңдикти чыпкалоо (тешикчелердин түзүлүшүндө кармалган бөлүкчөлөр)
- Диффузия жана кармоо эффекттери, айрыкча газ системаларындагы субмикрондук бөлүкчөлөр үчүн
Сыгылган тешиктүү металл чыпкаларында бирдей жана бири-бири менен байланышкан тешиктүү түзүлүш бул механизмдердин айкалышын камсыз кылат, бул көптөгөн була негизиндеги же туура эмес чөйрөлөргө салыштырмалуу туруктуураак жана алдын ала айтууга боло турган чыпкалоо ишин камсыз кылат.
Инженердик көз караштан алганда, сактоонун негизги натыйжалуулугун жана сыноо шарттарын түшүнбөстөн, микрон рейтингине гана таянуу туура эмес чыпканы тандоого алып келиши мүмкүн.
Бул, айрыкча, ырааттуу иштөө, кайталануучулук жана булганууну көзөмөлдөө талап кылынган колдонмолордо абдан маанилүү.
Кийинки бөлүмдө биз инженерлер тешикчелердин өлчөмүн тандоодо баалашы керек болгон негизги факторлорду талдап, бул түшүнүктөрдү практикалык чечим кабыл алуу кадамдарына айландырабыз.
Тешикчелердин өлчөмүн тандоодо эске алынуучу 6 негизги фактор
Туура тешикчелердин өлчөмүн тандоо бир өзгөрмөлүү чечим эмес — ал бөлүкчөлөрдүн мүнөздөмөлөрүнүн, процесстин шарттарынын жана системалык талаптардын кандайча өз ара аракеттенишин баалоону талап кылат. Реалдуу дүйнөдөгү колдонмолордо инженерлер адатта төмөнкү негизги факторлорду эске алышат:
1. Бөлүкчөлөрдүн өлчөмүнүн бөлүштүрүлүшү (бир гана маани эмес)
Эң көп кездешкен каталардын бири - тешикчелердин өлчөмүн бир гана "максаттуу бөлүкчөнүн өлчөмүнө" негиздеп тандоо. Чындыгында, көпчүлүк процесстер бирдей маанини эмес, бөлүкчөлөрдүн өлчөмдөрүнүн диапазонун камтыйт.
Жалпы көрсөтмө катары:
*Натыйжалуу чыпкалоого жетүү үчүн, тешикчелердин өлчөмү көбүнчө тандалатМаксаттуу бөлүкчөнүн өлчөмүнүн 1/3тен 1/5ке чейинки бөлүгү, талап кылынган кармоо натыйжалуулугуна жараша.
Бирок, бул эреже бөлүкчөнүн формасына, деформацияланышына жана агрегация жүрүм-турумуна жараша туураланышы керек.
Мисалы, жумшак же туура эмес бөлүкчөлөр номиналдык өлчөмүнөн кичине тешикчелер аркылуу өтүшү мүмкүн.
2. Суюктуктун түрү: Газ жана Суюктук системалары
Газ жана суюктук чыпкалоодо бөлүкчөлөрдүн жүрүм-туруму жана агым мүнөздөмөлөрү бир топ айырмаланат.
Төмөнкү илешкектүүлүк жана жогорку диффузия субмикрондук бөлүкчөлөргө диффузия жана кармоо эффекттери таасир этиши мүмкүн экенин билдирет.
Бул көбүнчө, айрыкча жогорку тазалыктагы газ системаларында, майда тешикчелердин өлчөмүн талап кылат.
*Суюктуктарды чыпкалоо:
Жогорку илешкектүүлүк агым жолдорунун туруктуулугун жогорулатат, бирок ошол эле учурда каршылыктын жогорулашына алып келет.
Бул системаларда өтө майда тешикчелердин өлчөмдөрү басымдын кескин төмөндөшүнө алып келиши мүмкүн.
Суюк чөйрөнү эске албастан тешикчелердин өлчөмүн тандоо начар иштешине же системанын керексиз жүктөлүшүнө алып келиши мүмкүн.
3. Агым ылдамдыгынын жана басымдын төмөндөшүнүн чектөөлөрү
Фильтрациянын тактыгы менен агымдын иштешинин ортосунда ар дайым компромисс болот.
*Кичинекей тешикчелердин өлчөмү → жогорку каршылык → басымдын төмөндөшүнүн жогорулашы
*Чоңураак тешикчелердин өлчөмү → төмөнкү каршылык → жогорку агым сыйымдуулугу
Көптөгөн өнөр жай системаларында басымдын төмөндөшүн чектөө, айрыкча үзгүлтүксүз процесстерде же энергияга сезгич операцияларда чыпкалоо натыйжалуулугу сыяктуу эле маанилүү.
Инженердик көз караштан алганда, тешикчелердин өлчөмүн төмөнкүлөр менен айкалыштырып оптималдаштыруу көп учурда натыйжалуураак болотчыпканын геометриясы
(беттин аянты, калыңдыгы, түзүлүшү)майда тешикчелерге гана таянуунун ордуна.
4. Иштөө шарттары (температура, басым, коррозия)
Тешикчелердин өлчөмүн тандоодо чыпка иштеген чөйрөнү да эске алуу керек.
- Жогорку температуралар суюктуктун касиеттерине жана агым жүрүм-турумуна таасир этиши мүмкүн
- Жогорку– басым системалары механикалык жактан туруктуу тешикчелүү структураларды талап кылат
- Дат басуучу чөйрөлөр материалдык шайкештикти талап кылат (мисалы, 316L дат баспас болот, титан)
Катаал чөйрөлөрдө, агломерленген металл чыпкалары структуралык бүтүндүгүнөн жана жылуулук жана химиялык стресске туруктуулугунан улам негизги артыкчылыкты сунуштайт.
5. Бүтөлүп калуу коркунучу, тазалоого жарамдуулугу жана кызмат мөөнөтү
Майда тешикчелердин өлчөмдөрү чыпкалоонун тактыгын жакшыртса да, алар, айрыкча, бөлүкчөлөрдүн көп жүктөмү бар системаларда, бүтөлүп калуу коркунучун жогорулатат.
Негизги эске алуучу жагдайлар төмөнкүлөрдү камтыйт:
- Болжолдуу булгоочу заттардын концентрациясы
- Фильтрди кайра жууп же ультраүн менен тазалоого болобу
- Керектүү тейлөө интервалдары
Көпчүлүк учурларда, бир аз чоңураак тешикчелерди тандоо
— системаны туура долбоорлоо менен айкалышкан
— кызмат мөөнөтүн бир кыйла узартып, жалпы эксплуатациялык чыгымдарды азайта алат.
6. Колдонмого тиешелүү талаптар
Ар кандай тармактар ар кандай чыпкалоо артыкчылыктарын белгилешет:
- Жарым өткөргүч / жогорку– таза газ системалары → өтө майда чыпкалоо, булганууну көзөмөлдөө
- Фармацевтикалык / биотехнологиялык → стерилдүүлүк, ырааттуулук, валидация талаптары
- Өнөр жай процесстери → бышыктыгы, баасы– натыйжалуулук, тейлөөнүн оңойлугу
Ошондуктан тешикчелердин өлчөмүн тандоону ар кандай колдонмолордо стандартташтырууга болбойт - ал процесстин белгилүү бир максаттарына шайкеш келиши керек.
| Негизги фактор | Эмнени эске алуу керек | Тешикчелердин өлчөмүн тандоого негизги таасир |
|---|---|---|
| 1. Бөлүкчөлөрдүн өлчөмүнүн бөлүштүрүлүшү | Бөлүкчөлөрдүн чыныгы өлчөмүнүн диапазону, бөлүкчөнүн формасы, агрегациясы, деформациялануусу | Тешикчелердин өлчөмү көбүнчө тандалат1/3–1/5натыйжалуу кармоо үчүн максаттуу бөлүкчөнүн өлчөмүнөн |
| 2. Суюктуктун түрү (Газ жана Суюктук) | Газдын диффузия эффекттери, суюктуктун илешкектүүлүгү, агымдын жүрүм-туруму | Газ системалары көбүнчө майда тешикчелерди талап кылат; суюк системалар агымдын каршылыгын тең салмакташтырышы керек |
| 3. Агым ылдамдыгы жана басымдын төмөндөшү | Керектүү агым кубаттуулугу жана жол берилген басымдын төмөндөшү | Кичинекей тешикчелер чыпкалоону жакшыртат, бирок каршылыкты жана энергия керектөөнү жогорулатат |
| 4. Иштөө шарттары | Температура, басым, дат басуучу чөйрөнүн шайкештиги | Катаал шарттар туруктуу тешикчелүү структураларды жана коррозияга туруктуу материалдарды талап кылат |
| 5. Бүтөлүп калуу жана кызмат мөөнөтү | Булгоочу заттардын жүктөлүшү, тазалоо мүмкүнчүлүгү, техникалык тейлөө аралыктары | Бир аз чоңураак тешикчелер кызмат мөөнөтүн узартып, тейлөө чыгымдарын азайтышы мүмкүн |
| 6. Арыз берүү талаптары | Тармакка тиешелүү чыпкалоо артыкчылыктары | Жарым өткөргүчтөр, фармацевтика жана өнөр жай системалары ар кандай тешикчелердин өлчөмү боюнча стратегияларды талап кылат |
Тешикчелердин типтүү өлчөмүнүн диапазондору жана алардын колдонулушу
Тешикчелердин өлчөмүн тандоо ар дайым белгилүү бир процесстин шарттарына негизделиши керек болсо да, кеңири таралган өнөр жай колдонмолоруна туура келген жалпы тешикчелердин өлчөмүнүн диапазондору бар. Бул диапазондор инженерлер жана сатып алуучулар үчүн чыпкалоо талаптарын баалоодо практикалык баштапкы чекит катары кызмат кыла алат.
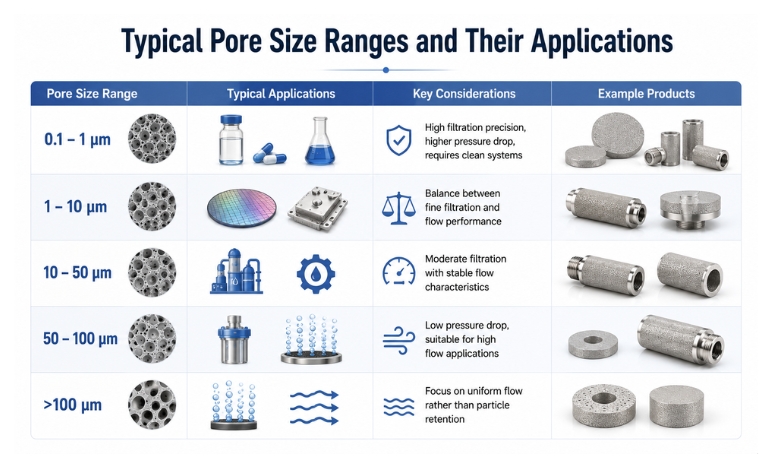
Төмөндө тешиктүү металл чыпкаларында колдонулган типтүү тешикчелердин өлчөмү боюнча маалымдама берилген:
Тешикчелердин жалпы өлчөмүнүн диапазондору жана колдонулушу
| Тешикчелердин өлчөмүнүн диапазону | Типтүү колдонмолор | Негизги эске алуучу жагдайлар |
|---|---|---|
| 0,1 – 1 мкм | Стерилдүү чыпкалоо, майда химиялык заттар, фармацевтикалык процесстер | Жогорку чыпкалоо тактыгы, жогорку басымдын төмөндөшү, таза системаларды талап кылат |
| 1 – 10 мкм | Жогорку тазалыктагы газды чыпкалоо, жарым өткөргүч процесстер, катализаторду коргоо | Майда чыпкалоо жана агымдын иштешинин ортосундагы тең салмактуулук |
| 10 – 50 мкм | Жалпы газ жана суюктук чыпкалоо, отун системалары, гидравликалык системалар | Туруктуу агым мүнөздөмөлөрү менен орточо чыпкалоо |
| 50 – 100 мкм | Чоң чыпкалоо, чыпкалоо алдындагы этаптар, диффузорлор/спаргерлер | Басымдын төмөн түшүшү, жогорку агымдуу колдонмолор үчүн ылайыктуу |
| >100 мкм | Агымдын бөлүштүрүлүшү, аэрация, суюктуктарды пайда кылуу колдонулушу | Бөлүкчөлөрдү кармап турууга эмес, бирдей агымга көңүл буруңуз |
Бул таблицаны иш жүзүндө кантип колдонуу керек
Бул диапазондор катуу эрежелер эмес экенин белгилей кетүү маанилүү, бирокинженердик шилтемелер.
Акыркы тешикчелердин өлчөмүн тандоодо ар дайым төмөнкүлөрдү эске алуу керек:
- Чыныгы бөлүкчөлөрдүн өлчөмүнүн бөлүштүрүлүшү
- Талап кылынган чыпкалоо натыйжалуулугу (номиналдык жана абсолюттук)
- Системанын басымы жана агымынын чектөөлөрү
- Техникалык тейлөө жана тейлөө мөөнөтүнүн күтүүлөрү
Мисалы, жогорку тазалыктагы газ системаларында 1 мкмден төмөн бөлүкчөлөр да маанилүү булгоочу заттар болушу мүмкүн.
Мындай учурларда, инженерлер көбүнчө системанын тазалыгы жана валидация талаптары менен айкалышып, 0,1–1 мкм диапазондогу майда тешикчелердин өлчөмдөрүн тандашат.
Өркүндөтүлгөн колдонмолордо стандарттуу тешикчелердин өлчөмүнүн категориялары көп учурда жетишсиз. Жарым өткөргүч газ жеткирүү, фармацевтикалык иштетүү же так аналитикалык жабдуулар сыяктуу системалар төмөнкүлөрдү талап кылышы мүмкүн:
- Ультра– 0,1 мкмден төмөн майда чыпкалоо
- Ырааттуу иштөө үчүн жогорку деңгээлде бирдей тешикчелүү түзүлүштөр
- Системаны интеграциялоо чектөөлөрүнө ылайыкташтырылган геометриялар
Дал ушул жерде агломерленген тешиктүү металл технологиясы өзгөчө баалуу болуп калат.
Порошоктун өлчөмүн, бышыруу шарттарын жана структуралык дизайнды так көзөмөлдөө менен, өндүрүүчүлөр тешикчелердин өлчөмүн кеңири диапазондо ылайыкташтыра алышат.
—нанометрдик деңгээлдеги чыпкалоодон ири микрондук масштабдагы агымды башкарууга чейин.
Тешикчелердин өлчөмүн тандоодогу кеңири таралган каталар
Тешикчелердин өлчөмүнүн диапазонун жөнөкөй түшүнсөңүз да, көптөгөн чыпкалоо системалары туура эмес тандоо чечимдеринен улам начар иштешет.
Иш жүзүндө, бул каталар долбоорлоо этабында дайыма эле айкын боло бербейт
—бирок алар көп учурда чыгымдардын көбөйүшүнө, натыйжалуулуктун төмөндөшүнө жана убакыттын өтүшү менен тез-тез техникалык тейлөө көйгөйлөрүнө алып келет.
Төмөндө инженерлер жана сатып алуучулар тешикчелердин өлчөмүн тандоодо кетирген эң көп кездешкен каталардын айрымдары келтирилген:
1. "Коопсуздук үчүн" эң кичинекей тешикчелердин өлчөмүн тандоо
Кичинекей тешикчелердин өлчөмдөрү ар дайым жакшыраак чыпкалоону камсыз кылат деген кеңири таралган божомол бар.
Бул бөлүкчөлөрдүн кармалышын жакшыртышы мүмкүн, бирок көп учурда төмөнкүлөрдүн эсебинен болот:
* Басымдын төмөндөшүнүн жогорулашы
*Агым ылдамдыгынын төмөндөшү
*Тезирээк бүтөлүп калат жана кызмат мөөнөтү кыскарат
Көпчүлүк учурларда, тешикчелердин өлчөмүн ашыкча көрсөтүү төмөнкүлөргө алып келетсистеманын иштешин жакшыртуунун ордуна натыйжасыздыгы.
2. Бөлүкчөлөрдүн өлчөмүнүн бөлүштүрүлүшүн эске албоо
Көптөгөн тандоолор бир гана "максаттуу бөлүкчөнүн өлчөмүнө" негизделет, бирок реалдуу дүйнөдөгү булгоочу заттар ар кандай өлчөмдөрдө бар экенин эске албайт.
Бул төмөнкүлөргө алып келиши мүмкүн:
- Кичинекей бөлүкчөлөрдүн толук эмес чыпкаланышы
- Же эң начарына негизделген болсо, керексиз чектөөчү чыпкалоо– учурдун божомолдору
Эффективдүү ыкма - бул баалообөлүкчөлөрдүн толук өлчөмүнүн бөлүштүрүлүшүжана кармоонун натыйжалуулугунун алгылыктуу деңгээлдерин аныктайт.
3. Басымдын төмөндөшүнө байланыштуу чектөөлөрдү этибарга албоо
Фильтрациянын натыйжалуулугу көп учурда системанын басымынын чектерин эске албастан, өзүнчө бааланат.
Чындыгында:
- Ашыкча басымдын төмөндөшү системанын өткөрүү жөндөмдүүлүгүн төмөндөтүшү мүмкүн
- Ошондой эле, ал жогорку/ылдыйкы агымдык компоненттерди кайра долбоорлоону же көбүрөөк энергияны талап кылышы мүмкүн
Бул өзгөчө газ системаларында жана үзгүлтүксүз өнөр жай процесстеринде абдан маанилүү, анткени туруктуулук абдан маанилүү.
4. Тыгылып калууну жана техникалык тейлөөнү эске албоо
Булгануу жүгүн же тазалоо мүмкүнчүлүгүн баалабай туруп, майда тешикчелердин өлчөмүн тандоо тез-тез бүтөлүп калууга алып келиши мүмкүн.
Жалпы маселелерге төмөнкүлөр кирет:
- Кыска техникалык тейлөө циклдери
- Иштебей калуу убактысынын көбөйүшү
- Операциялык чыгымдардын жогору болушу
Көптөгөн колдонмолордо, бир аз чоңураак тешикчелердин өлчөмү системанын туура дизайны менен айкалышып, узак мөөнөттүү жакшы иштөөнү камсыз кылат.
5. Иштин натыйжалуулугун түшүнбөй туруп, микрон рейтингине гана таянуу
Жогоруда талкуулангандай, микрондун рейтинги гана чыпкалоо натыйжалуулугун толук аныктай албайт.
Бирдей номиналдык рейтингге ээ эки чыпка төмөнкүлөргө жараша ар кандай иштеши мүмкүн:
- Тешикчелердин түзүлүшүнүн бирдейлиги
- Фильтрация механизми (беттик жана тереңдик)
- Өндүрүш сапаты жана ырааттуулугу
Бул факторлорду түшүнбөстөн, тандоо чечимдери толук эмес же адаштыруучу маалыматтарга негизделиши мүмкүн.
6. Стандарттуу эмес колдонмолор үчүн стандарттуу чыпкаларды колдонуу
Дайын чыпкалар көбүнчө жалпы максатта колдонуу үчүн иштелип чыккан. Бирок, көптөгөн өнүккөн колдонмолордо
— мисалы, жарым өткөргүчтөрдү иштетүү, жогорку тазалыктагы газ системалары же тактыктагы аналитикалык жабдуулар
—стандарттуу тешикчелердин өлчөмдөрү жана конструкциялары иштөө талаптарына жооп бербеши мүмкүн.
Бул төмөнкүлөргө алып келиши мүмкүн:
- Фильтрациянын натыйжалары шайкеш келбейт
- Интеграциялык кыйынчылыктар
- Системанын ишенимдүүлүгүнүн бузулушу
Стандарттуу тешикчелердин өлчөмдөрү иштебей калганда (эмне үчүн ыңгайлаштыруу маанилүү)
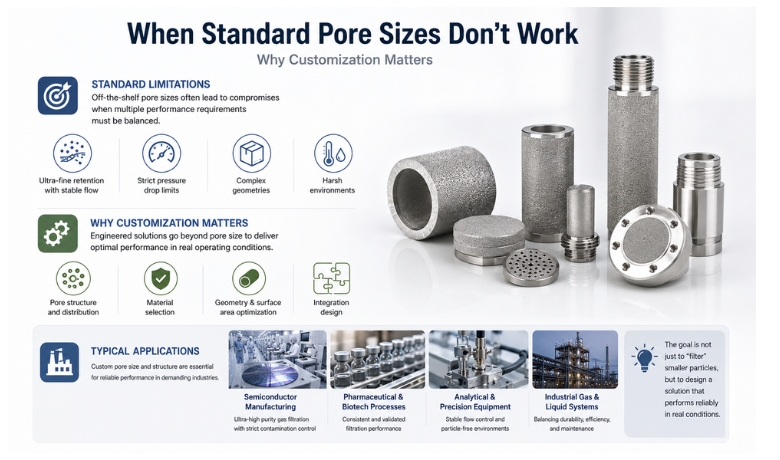
Стандарттык тешикчелердин өлчөмүнүн диапазондору пайдалуу баштапкы чекит болуп саналат, бирок көптөгөн реалдуу колдонмолордо алар талап кылынган чыпкалоо көрсөткүчтөрүнө жетүү үчүн жетишсиз. Системалар татаалдашып, иштөө талаптары күчөгөн сайын, даяр чыпкаларга гана таянуу чечүү кыйын болгон чектөөлөрдү киргизиши мүмкүн.
Бул, айрыкча, бир эле учурда бир нече чектөөлөрдү тең салмактоо керек болгон колдонмолордо туура келет, мисалы:
- Ультра– майда бөлүкчөлөрдү кармап туруу жана туруктуу агым көрсөткүчтөрү
- Үзгүлтүксүз же энергетикалык системаларда басымдын төмөндөшүнүн катуу чеги– сезгич системалар
- Татаал геометриялар же мейкиндик– чектелген орнотуулар
- Жогорку температура, жогорку басым же дат басуучу чөйрөлөрдү камтыган катаал иштөө чөйрөлөрү
Мындай сценарийлерде, стандарттуу тешикчелердин өлчөмүн тандоо көп учурда компромисстерге алып келет.
Мисалы, майда тешикчелердин өлчөмүн тандоо чыпкалоо натыйжалуулугун жогорулатышы мүмкүн, бирок басымдын кабыл алынгыс төмөндөшүнө алып келиши мүмкүн, ал эми чоңураак тешикчелер агымды жакшыртышы мүмкүн, бирок булганууну көзөмөлдөө талаптарына жооп бербейт.
Эмне үчүн ыңгайлаштыруу зарыл болуп калат
Бул компромисстерди жеңүү үчүн, чыпкалоо чечимдери бир нече деңгээлде иштелип чыгышы керек — тешикчелердин өлчөмүн гана эмес, ошондой эле:
- Тешикчелердин түзүлүшү жана таралышы → туруктуу кармоо көрсөткүчү үчүн
- Материалды тандоо → процесстин шарттарына шайкештигин камсыз кылуу үчүн
- Чыпканын геометриясы (формасы, калыңдыгы, бетинин аянты) → агымын оптималдаштыруу жана басымдын төмөндөшүн азайтуу үчүн
- Интеграциялык дизайн → системага кемчиликсиз туура келүү үчүн
Дал ушул жерде тешиктүү металл чыпкалары олуттуу артыкчылыкты берет. Көптөгөн кадимки чыпкалоочу чөйрөлөрдөн айырмаланып, блендерленген металл конструкциялары өндүрүш процессинде тешикчелердин мүнөздөмөлөрүн так көзөмөлдөөгө мүмкүндүк берет, бул белгилүү бир колдонуу талаптарына шайкеш келген жекече чечимдерди кабыл алууга мүмкүндүк берет.
Тешикчелердин өлчөмүн өзгөртүү боюнча чечимдерди талап кылган типтүү сценарийлер
Иш жүзүндө, көбүнчө төмөнкүлөрдө ыңгайлаштырылган тешикчелердин өлчөмү жана түзүлүшү талап кылынат:
- Жарым өткөргүчтөрдү өндүрүү → ультра– булганууну катуу көзөмөлдөө менен жогорку тазалыктагы газды чыпкалоо
- Фармацевтикалык жана биотехнологиялык процесстер → ырааттуу жана текшерилген чыпкалоо көрсөткүчтөрү
- Аналитикалык жана так жабдуулар → туруктуу агым башкаруу жана бөлүкчөлөр– эркин чөйрөлөр
- Өнөр жайлык газ жана суюк системалар → бышыктыкты, натыйжалуулукту жана техникалык тейлөөнү тең салмактоо
Бул колдонмолордо максат жөн гана "кичинекей бөлүкчөлөрдү чыпкалоо" эмес, реалдуу иштөө шарттарында ишенимдүү иштеген системаны иштеп чыгуу.
HENGKOдон тешикчелердин өлчөмүн өзгөртүү боюнча чечимдер
Стандарттык чыпкалоо чечимдери иштөө талаптарына жооп бере албаганда, так инженердик мүмкүнчүлүктөрдү сунуш кылган өндүрүүчү менен иштөө өтө маанилүү болуп калат. Тешиктүү металл чыпкалары жөн гана тешикчелердин өлчөмүн тууралоо менен чектелбейт.
—алар реалдуу иштөө шарттарында ырааттуу жана ишенимдүү натыйжаларга жетүү үчүн бүтүндөй чыпкалоо түзүмүн башкарууну камтыйт.
HENGKO тактыкка, ырааттуулукка жана колдонмого негизделген инженерияга басым жасап, агломерленген тешиктүү металл чыпкаларын жана компоненттерин долбоорлоого жана өндүрүүгө адистешкен.
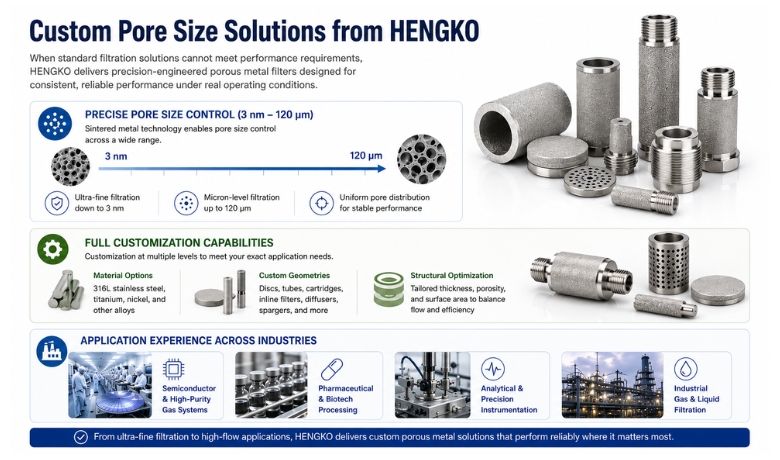
Тешикчелердин өлчөмүн так көзөмөлдөө (3 нм – 120 мкм)
Агломерленген металл технологиясынын негизги артыкчылыктарынын бири - кеңири диапазондо тешикчелердин өлчөмүн көзөмөлдөө мүмкүнчүлүгү.
HENGKO сунуштайт:
- Ультра– жогорку тазалыктагы жана булганууга сезгич колдонмолор үчүн 3 нанометрге чейинки майда чыпкалоо
- Микрон– агымдарды башкаруу, диффузия жана орой чыпкалоо үчүн 120 мкмге чейинки деңгээлдүү чыпкалоо
- Туруктуу жана кайталануучу чыпкалоо иштеши үчүн бирдей тешикчелердин бөлүштүрүлүшү
Бул кеңири ассортимент инженерлерге өздөрүнүн процесстик талаптарына так дал келген тешикчелердин өлчөмдөрүн тандоого же ыңгайлаштырууга мүмкүндүк берет.
Толук ыңгайлаштыруу мүмкүнчүлүктөрү
Тешикчелердин өлчөмүнөн тышкары, натыйжалуу чыпкалоо чечимдери көп учурда бир нече деңгээлде ыңгайлаштырууну талап кылат. HENGKO төмөнкүлөрдү камсыз кылат:
- Материалдык варианттар– 316L дат баспас болоттон, титандан, никельден жана башка талаптуу чөйрөлөр үчүн эритмелер
- Ыңгайлаштырылган геометриялар– дисктер, түтүктөр, картридждер, сызыктуу чыпкалар, диффузорлор, спаржерлер жана башкалар
- Структуралык оптималдаштыруу– агым менен чыпкалоо натыйжалуулугун тең салмактоо үчүн калыңдыгын, тешиктүүлүгүн жана беттик аянтын ылайыкташтыруу
Бул ийкемдүүлүк жаңы системалардын дизайндарына жана учурдагы жабдууларга үзгүлтүксүз интеграциялоого мүмкүндүк берет.
Тармактардагы колдонмо тажрыйбасы
HENGKO компаниясынын тешиктүү металл чыпкалары төмөнкүлөрдө кеңири колдонулат:
- Жарым өткөргүч жана жогорку– таза газ системалары
- Фармацевтикалык жана биотехнологиялык кайра иштетүү
- Аналитикалык жана тактык менен өлчөөчү приборлор
- Өнөр жайлык газды жана суюктукту чыпкалоо
Бул тармактардагы инженерлер менен тыгыз кызматташуу аркылуу биз колдонмодогу кыйынчылыктарды практикалык чыпкалоо чечимдерине айландыра алабыз.
Көп берилүүчү суроолор (FAQ)
1. Газды чыпкалоо үчүн кандай тешикчелердин өлчөмүн тандашым керек?
Газды чыпкалоо үчүн ылайыктуу тешикчелердин өлчөмү максаттуу бөлүкчөлөрдүн өлчөмүнө, талап кылынган тазалык деңгээлине жана системанын басым чектөөлөрүнө жараша болот.
Жогорку тазалыктагы газ системалары үчүн, тешикчелердин өлчөмдөрү0,1–1 мкм диапазонукөбүнчө майда бөлүкчөлөрдү алып салуу жана булгануунун алдын алуу үчүн колдонулат.
Бирок, кичинекей тешикчелердин өлчөмүн тандоо ар дайым басымдын төмөндөшүнө жана агым талаптарына карата тең салмактуу болушу керек.
Маанилүү колдонмолордо, инженерлер көбүнчө чыпкалоо натыйжалуулугун жана системанын иштешин сактоо үчүн майда тешикчелердин өлчөмдөрүн оптималдаштырылган чыпка геометриясы менен айкалыштырышат.
2. Тешикчелердин кичине өлчөмү дайыма жакшыбы?
Жок. Кичинекей тешикчелер бөлүкчөлөрдүн кармалышын жакшыртса да, алар агымга туруктуулукту жогорулатат, бул басымдын жогорулашына жана бүтөлүп калуу коркунучунун жогорулашына алып келет.
Көпчүлүк учурларда, өтө майда тешикчелердин өлчөмүн тандоо системанын натыйжалуулугун төмөндөтөт жана техникалык тейлөө чыгымдарын жогорулатат.
Оптималдуу тандоо, адатта,тең салмактуу тешикчелердин өлчөмүагымга жана кызмат мөөнөтүн бузбастан, чыпкалоо талаптарына жооп берет.
3. Номиналдык жана абсолюттук микрондук рейтингдин ортосунда кандай айырма бар?
Номиналдык микрондук рейтинг жарым-жартылай чыпкалоо натыйжалуулугун көрсөтөт (адатта, белгилүү бир өлчөмдөгү бөлүкчөлөрдүн 60–90% алынып салынышы), ал эми абсолюттук микрондук рейтинг аныкталган сыноо шарттарында бир топ жогорку кармоо натыйжалуулугун билдирет (көбүнчө ≥99,9%).
Бул айырмачылыкты түшүнүү абдан маанилүү, анткени бирдей микрон рейтингине ээ эки чыпка алардын натыйжалуулугуна жана түзүлүшүнө жараша ар кандай иштеши мүмкүн.
4. Майда тешиктүү металл чыпкаларынын бүтөлүп калышын кантип алдын алсам болот?
Тыгындарды төмөнкү жолдор менен азайтууга болот:
- Бөлүкчөлөрдүн жүгүнө жараша тиешелүү тешикчелердин өлчөмүн тандоо
- Алдын ала колдонуу– чоңураак бөлүкчөлөрдү алып салуу үчүн чыпкалоо баскычтары
- Артка жууп салуу же тазалоо үчүн долбоорлоо (мисалы, ультраүн менен тазалоо)
- Бөлүкчөлөрдүн топтолушун азайтуу үчүн агым шарттарын оптималдаштыруу
Көптөгөн системаларда тешикчелердин өлчөмүн туура тандоо менен системанын жакшы дизайнынын айкалышы чыпканын иштөө мөөнөтүн бир топ узартат.
5. Кеуектүү металл чыпкаларын тазалап, кайра колдонсо болобу?
Ооба. Сыгылган тешиктүү металл чыпкаларынын негизги артыкчылыктарынын бири - алардынкайра колдонуу мүмкүнчүлүгү.
Колдонулушуна жараша, аларды төмөнкүдөй жолдор менен тазалоого болот:
- Арткы жуу
- Ультраүндүү тазалоо
- Химиялык тазалоо
Бул аларды узак кызмат мөөнөтү жана чыгымдардын натыйжалуулугу маанилүү болгон өнөр жай жана жогорку өндүрүмдүүлүктөгү колдонмолор үчүн өзгөчө ылайыктуу кылат.
6. Жарым өткөргүчтөрдө же жогорку тазалыктагы колдонмолордо кандай тешикчелердин өлчөмү колдонулат?
Жарым өткөргүч жана өтө жогорку тазалыктагы газ системаларында, адатта, өтө майда тешикчелердин өлчөмдөрү1 мкмден төмөн— булганууну катуу көзөмөлдөөнү камсыз кылуу үчүн колдонулат.
Айрым өнүккөн колдонмолордо, процесстин сезгичтигине жана тазалык стандарттарына жараша, андан да кылдат чыпкалоо талап кылынышы мүмкүн.
7. Качан заказ боюнча жасалган тешиктүү металл чыпкасын карап көрүшүм керек?
Жекече чечимдерди төмөнкү учурларда карап чыгуу керек:
*Стандарттык тешикчелердин өлчөмдөрү чыпкалоо жана агым талаптарына жооп бере албайт
*Системада басымдын төмөндөшү же мейкиндик боюнча катуу чектөөлөр бар
*Колдонуу экстремалдык шарттарды (температура, басым, коррозия) камтыйт
*Ырааттуу жана кайталануучу аткаруу абдан маанилүү
Мындай учурларда, тешикчелердин өлчөмүн, түзүлүшүн, материалын жана геометриясын ыңгайлаштыруу жалпы системанын иштешин бир топ жакшырта алат.
8. Кеуектүү металл чыпкалары үчүн кайсы материалдар эң жакшы?
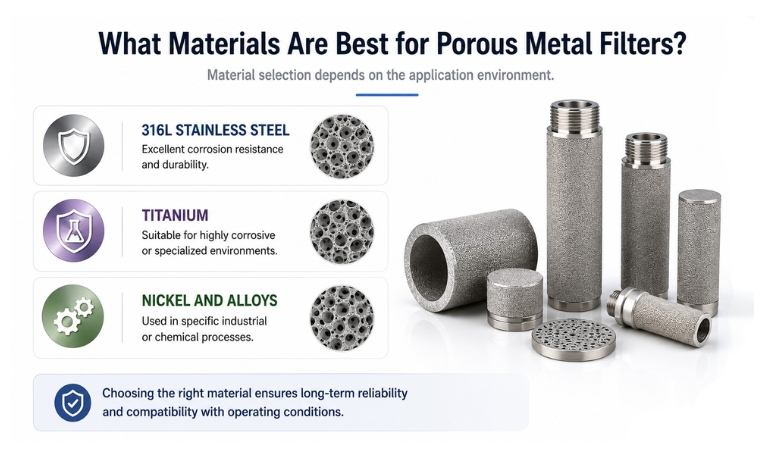
Материалды тандоо колдонуу чөйрөсүнө жараша болот. Жалпы варианттарга төмөнкүлөр кирет:
- 316L дат баспас болоттон жасалган → мыкты коррозияга туруктуулук жана бышыктык
- Титан → жогорку коррозияга дуушар болгон же атайын чөйрөлөр үчүн ылайыктуу
- Никель жана эритмелер → белгилүү бир өнөр жай же химиялык процесстерде колдонулат
Туура материалды тандоо узак мөөнөттүү ишенимдүүлүктү жана иштөө шарттарына шайкеш келүүнү камсыз кылат.
Туура тешикчелердин өлчөмүн тандоотешиктүү металл чыпкаларыакырында маалыматтуу инженердик чечимдерди кабыл алуу жөнүндө
реалдуу колдонмо муктаждыктарына дал келет. Чыпкалоо иштеши, системанын туруктуулугу жана узак мөөнөттүү чыгымдар маанилүү болгондо, тешикчелердин өлчөмүн тандоого структуралаштырылган мамиле олуттуу өзгөрүүлөрдү жасай алат.
Көптөгөн долбоорлор үчүн, айрыкча жогорку тазалык талаптарын же татаал иштөө шарттарын камтыган долбоорлор үчүн, чыпкалоо теориясын да, реалдуу дүйнөдөгү системалык кыйынчылыктарды да түшүнгөн өнөктөш менен иштөө сыноо жана ката кетирүүнү бир топ азайтып, ишке ашырууну тездетет.
Хенгкотиркемелерге негизделген чыпкалоо чечимдери менен инженерлерди жана техникалык топторду колдоо
— тешикчелердин өлчөмүн тандоодон баштап, тешикчелүү металл компоненттерин толук ыңгайлаштырууга чейин.
Так тешикчелердин түзүлүшүн башкарууну ийкемдүү дизайн жана материалдык варианттар менен айкалыштыруу менен,
биз ар бир чечимдин системанын өзгөчө талаптарына ылайыкташтырылганын камсыз кылууга жардам беребиз.
Жарыяланган убактысы: 2026-жылдын 5-майы


