Бышыруу өндүрүш тармагында маанилүү ролду ойнойт, татаал жана бышык компоненттерди өндүрүүгө мүмкүндүк берет. Бышыруунун негиздерин түшүнүү инженерлер, изилдөөчүлөр жана ышкыбоздор үчүн абдан маанилүү. Бул макала бышыруу түшүнүгүн тереңирээк изилдөөгө, анын процессин изилдөөгө, колдонулушун талкуулоого жана анын артыкчылыктары менен чектөөлөрүн баса белгилөөгө багытталган.
Бышыруу деген эмне?
Бышыруу – бул жылуулукту колдонуу менен порошок түрүндөгү материалдарды катуу массага айландырууну камтыган процесс. Салттуу эритүү процесстеринен айырмаланып, бышыруу материалдын эрүү температурасына жетпейт. Анын ордуна, ал бөлүкчөлөр аркылуу атомдордун диффузиясын колдонот, бул байланышка жана тыгыздыкка алып келет. Бул процесс механикалык касиеттери жакшыртылган катуу түзүлүшкө алып келет.
Бышыруу кеңири жана тар мааниге ээ. Кеңири мааниде алганда, бышыруу - бул белгилүү бир температурада катуу байланыш күчү менен бош порошокту блокторго бириктирүү процесси. Бирок темир жасоо жаатындагы бышыруу - бул темир рудасынын порошогун жана темир камтыган башка материалдарды эрүү жолу менен эң сонун металлургиялык көрсөткүчтөргө ээ жасалма блокко айландыруу процесси, аны өндүрүү бышыруу болуп саналат. Алар ар кандай физикалык-химиялык процесстерди камтыйт, бирок экөө тең бышыруу терминин колдонушкан.
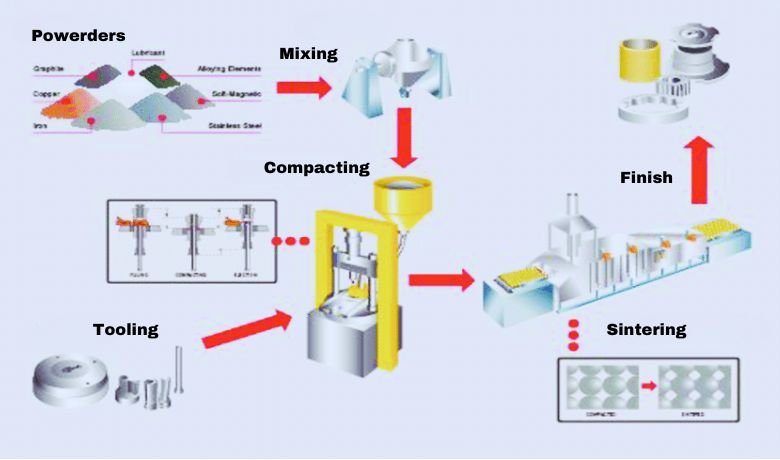
Атомдук бышыруу процесси
Бышыруу процесси бир нече этаптан турат. Башында чийки зат белгилүү бир формага, адатта порошок түрүндө, келет. Андан кийин бул порошок бирдейликти камсыз кылуу жана боштуктарды жок кылуу үчүн басым менен тыгыздалат. Андан кийин, тыгыздалган материал бышыруу мешинде көзөмөлдөнгөн ысытууга дуушар болот. Толук эрүүгө алып келбестен, бөлүкчөлөрдүн байланышын жеңилдетүү үчүн температура кылдаттык менен жөнгө салынат. Ысытуу учурунда бөлүкчөлөр диффузияга дуушар болуп, моюндун пайда болушуна жана тыгыздалышына алып келет. Акыркы этап бышыруу продуктуну муздатууну камтыйт, бул анын катуу жана бир бүтүн түзүлүшкө айланышына мүмкүндүк берет.
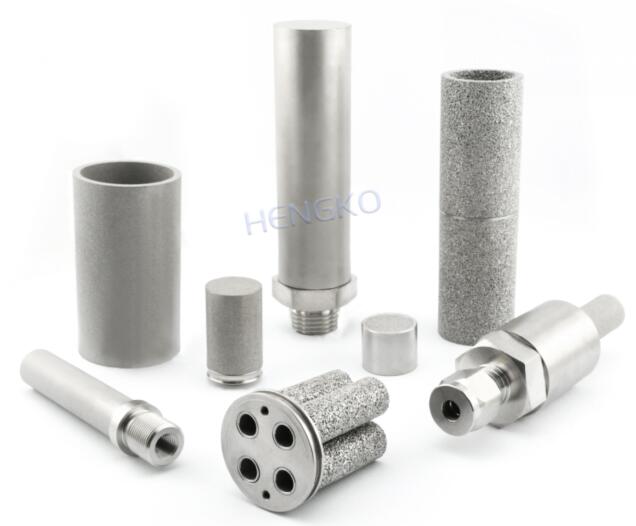
Биз мурда порошокту бышыруу деп металл порошогу же порошок компакты деп атачубуз. Бул негизги компоненттин эрүү температурасынан төмөн температурада бөлүкчөлөрдүн ортосундагы физикалык жана химиялык байланыштан улам материалды же продуктуну керектүү бекемдикте жана өзгөчөлүктө алуунун кол өнөрчүлүк процесси. HENGKO ар кандай мүнөздөмөлөрдөгү жана өлчөмдөрдөгү бир катар порошок бышыруу продуктуларына ээ, анын ичинде...диск чыпкасы, чөйчөк чыпкасы,шам чыпкасы,барак чыпкасыж.б.у.с. Биздин бышыруудан өткөн дат баспас болоттон жасалган продуктубуз жогорку бекемдик, жакшы өткөрүмдүүлүк, так чыпкалоо жана коррозияга туруктуулук артыкчылыктарына ээ, көптөгөн аймактарга ылайыктуу. Сиз сурагандай жекече тейлөө да көрсөтүлөт.
Бышыруу процессинин ар бир кадамы өз ара аракеттенүү болуп саналат жана концентрат бышыруу процессиндеги өтө маанилүү кадам болуп саналат, андыктан концентрат деген эмнени билдирет? Концентрат - бул чийки затты жана отун материалын оптималдаштыруу боюнча чараларды көргөн кадам, аны чийки зат жана отун материалы домна мешине киргенге чейин домна мешин тазалоону күчөтүү талаптарына жооп берген мештин жүгүнө айландырат. Концентрат домна мешинде эритүүдө колдонулгандан кийин жогорку техникалык жана экономикалык көрсөткүчтөргө жана экономикалык пайдага ээ болууга болот. "Баарын эң жакшы пайдалануу" деп аталат жана ресурстарды эң жакшы пайдалануу. Бул ошондой эле үнөмдөө жана айлана-чөйрөнү коргоо жөнүндө маалымдуулуктун бир түрү.
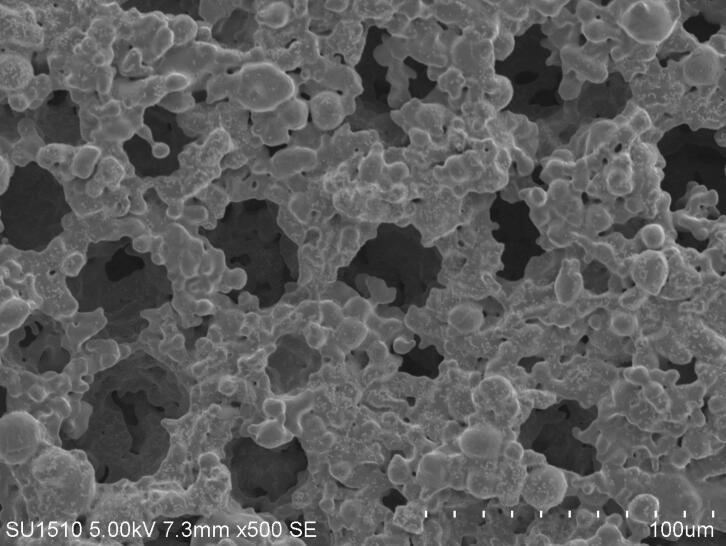
Бышырууга таасир этүүчү факторлор
Бышыруу процессине температура, ысытуу ылдамдыгы, басым, бөлүкчөлөрдүн өлчөмү жана курамы сыяктуу бир нече факторлор таасир этет. Температура бышыруу кинетикасын жана анын натыйжасында пайда болгон материалдык касиеттерди аныктоодо чечүүчү ролду ойнойт. Ысытуу ылдамдыгы тыгыздалуу процессине таасир этет, анткени тез ысытуу бөлүкчөлөрдүн бирдей эмес байланышына алып келиши мүмкүн. Тыгыздалуу учурунда бөлүкчөлөрдүн кайра жайгашуусун күчөтүү жана тешиктүүлүктү жок кылуу үчүн басым колдонулат. Бөлүкчөлөрдүн өлчөмү жана курамы бышыруу жүрүм-турумуна таасир этет, майда бөлүкчөлөр жана бир тектүү курамдар жакшыраак тыгыздалууга өбөлгө түзөт.
"Бышыруу" сөзүнүн түзмө-түз көз карашынан алганда, "бышыруу" сөзү отту колдонуу дегенди билдирет, жогорку температура менен коштолгон жалын болушу керек. Ал эми бышыруу процесси жогорку температурада жүргүзүлүшү керек. Жогорку температура отундун күйүшү менен пайда болот. Температуранын диапазону, күйүү ылдамдыгы, күйүү тилкесинин туурасы, бышыруу материалындагы атмосфера ж.б. бышыруу процессинин жүрүшүнө жана акыркы бышыруу продуктуларынын сапатына таасир этет. Ал эми бул элементтер отундун физикалык жана химиялык касиеттерине жана дозасына байланыштуу. Ошондуктан, отундун физикалык жана химиялык касиеттери бышыруу процессине таасир этүүчү маанилүү элемент болуп саналат.
Метафора деген нерсе алардын жашоо негизи болбосо жашай албайт. Күйүүчү май жана чийки зат териге жана жыгачка окшош, алардын байланышы бар, алар сөзсүз керек. Экөө тең болбосо, бышыруу процесси жүрбөйт. Бирок бышырмаланган отун негизинен материалдык катмарда катуу отундун күйүшүн билдирет. Эң көп колдонулганы - майдаланган кокс порошогу жана антрацит ж.б. Бышырмаланган чийки зат, негизинен, темир рудасын, марганец рудасын, эриткичти, күйүүчү майды жана өнөр жай калдыктарын камтыйт.
Атомдоштуруунун ар кандай түрлөрү
Бышыруу процессине катышкан механизмдерге жана шарттарга жараша классификацияланган ар кандай ыкмаларды камтыйт. Бышыруунун ар кандай түрлөрүн түшүнүү белгилүү бир колдонмолор үчүн ылайыктуу ыкманы тандоо үчүн абдан маанилүү. Бул жерде бышыруунун кээ бир кеңири таралган түрлөрү келтирилген:
1 Катуу абалдагы бышыруу
Катуу абалдагы бышыруу, ошондой эле диффузиялык байланыш деп да аталат, кеңири колдонулган бышыруу ыкмасы болуп саналат. Бул процессте порошок түрүндөгү материалдар эрүү температурасынан төмөн жогорку температурага дуушар болушат. Температура жогорулаган сайын, коңшу бөлүкчөлөрдүн ортосунда атомдук диффузия пайда болуп, моюндардын пайда болушуна жана байланышууга өбөлгө түзөт. Боштуктардын жок болушу жана бөлүкчөлөрдүн кайра жайгашуусу тыгыздашууга жана катуу массанын пайда болушуна алып келет.
Катуу абалдагы бышыруу көбүнчө фарфор жана глинозем сыяктуу керамика өндүрүшүндө, ошондой эле металл порошокторун бышырууда колдонулат. Материалдын химиялык курамын жана тазалыгын сактоо абдан маанилүү болгондо, ал артыкчылыктуу. Температура, убакыт жана басым сыяктуу бышыруу параметрлерин кылдаттык менен көзөмөлдөө менен, материалдын каалаган касиеттерине жетүүгө болот.
2 Суюк фазалуу бышыруу
Суюк фазадагы бышыруу бышыруу процессинде бөлүкчөлөрдүн кайра түзүлүшүнө жана байланышына көмөктөшүү үчүн суюк фазаны кошууну камтыйт. Суюк фаза, көбүнчө эрүү температурасы төмөн материал, байланыштыруучу зат же флюс катары кызмат кылат, тыгыздаштыруу үчүн талап кылынган бышыруу температурасын төмөндөтөт. Бул ыкма, айрыкча, жогорку эрүү температурасы бар материалдарды бышырууда же тыгыздаштыруу ылдамдыгын жогорулатуу зарыл болгондо пайдалуу.
Суюк фазадагы бышыруу учурунда суюк фаза бөлүкчөлөрдүн ортосунда жайылып, бөлүкчөлөрдүн кайра жайылышына өбөлгө түзөт жана моюндун пайда болушун жана тыгыздалышын күчөтөт. Суюк фазанын болушу кошулмаларды кетирүүгө мүмкүндүк берет жана татаал курамдагы материалдарды бышыруу процессин жеңилдетет.
Суюк фазадагы бышыруу көбүнчө цементтелген карбиддерди өндүрүүдө колдонулат, мында вольфрам карбидинин бөлүкчөлөрү кобальт негизиндеги байланыштыргычты колдонуу менен байланыштырылат. Ал ошондой эле кээ бир керамика жана дат баспас болот сыяктуу металл эритмелерин бышырууда колдонулат.
3. Активдештирилген бышыруу
Активдештирилген бышыруу, ошондой эле талаа жардамы менен бышыруу же учкун плазмасы менен бышыруу деп да аталат, бул тыгыздаштырууну күчөтүү үчүн тышкы энергия булактарын колдонгон инновациялык бышыруу ыкмасы. Ал бышыруу процессин күчөтүү үчүн электр талаасын, электр тогун же электромагниттик нурланууну колдонууну камтыйт.
Тышкы энергия булагы атомдук диффузияны тездетип, моюндун тез пайда болушуна жана тыгыздалышына алып келет. Электр энергиясын колдонуу локалдашкан жылытууну пайда кылат, бышыруу убактысын кыскартат жана материалдарды төмөнкү температурада бышыруу мүмкүнчүлүгүн берет. Бул ыкма тыгыздалууну жакшыртуу, дандын өсүшүн азайтуу жана микроструктураны жана касиеттерди көзөмөлдөөнү күчөтүү сыяктуу артыкчылыктарды сунуштайт.
Активдештирилген бышыруу ар кандай тармактарда, анын ичинде өнүккөн керамика, функционалдык материалдарды жана композиттерди өндүрүүдө колдонулат. Бул өзгөчө жогорку эрүү температурасы, татаал курамдары же чектелүү бышыруу жөндөмдүүлүгү бар материалдар үчүн пайдалуу.
4 Башка блендерлөө түрлөрү
Жогоруда айтылган түрлөрүнөн тышкары, белгилүү бир колдонмолорго ылайыкташтырылган башка бир нече адистештирилген бышыруу ыкмалары бар. Аларга микротолкундуу энергия материалды ысытуу жана бышыруу үчүн колдонулган микротолкундуу бышыруу жана тыгыздыкты жогорулатуу үчүн басым менен жылуулукту айкалыштырган басым менен бышыруу кирет.
Мындан тышкары, селективдүү лазердик синтездөө (SLS) жана электрондук нур менен синтездөө (EBS) - бул татаал үч өлчөмдүү объектилерди алуу үчүн энергия нурларын колдонуп, порошок материалдарын катмар-катмар кылып селективдүү синтездөөчү кошумча өндүрүш ыкмалары.
Ар бир бышыруу түрү уникалдуу артыкчылыктарды сунуштайт жана материалдын касиеттерине, каалаган натыйжаларга жана конкреттүү колдонмолорго жараша тандалат.
Бышыруунун колдонулушу
Пломба түрүндөгү материалдарды жакшыртылган касиеттери бар катуу компоненттерге айландыруу мүмкүнчүлүгүнөн улам, бломбалоо ар кандай тармактарда кеңири колдонулат. Келгиле, бломбалоо кеңири колдонулган негизги багыттардын айрымдарын карап көрөлү:
1 - Керамика
Керамика - бышыруу кеңири колдонулган негизги тармактардын бири. Бышырылган керамика механикалык бекемдикти, катуулукту жана жылуулук туруктуулугун жогорулатат. Бышыруу керамикалык плиткаларды, санитардык-техникалык буюмдарды, кесүүчү шаймандарды, отко чыдамдуу материалдарды жана электр изоляторлорун өндүрүүдө колдонулат. Бышыруу параметрлерин кылдаттык менен көзөмөлдөө менен, керамикалык материалдар белгилүү бир колдонмолор үчүн каалаган тыгыздыкка, тешиктүүлүккө жана микроструктурага жетише алат.
2 - Металлургия
Металлургиялык колдонмолордо бышыруу металл компоненттеринин кеңири түрүн жасоо үчүн колдонулат. Буга тиштүү дөңгөлөктөр, подшипниктер, втулкалар, автомобиль тетиктери жана конструкциялык компоненттер кирет. Темир, алюминий жана дат баспас болот сыяктуу металл порошоктору эң сонун механикалык касиеттерге ээ катуу тетиктерди алуу үчүн тыгыздалып, бышырылат. Бышырылган металл компоненттери көбүнчө салттуу куюлган тетиктерге салыштырмалуу жогорку бекемдикти, эскирүүгө туруктуулукту жана өлчөмдүк тактыкты көрсөтөт.
3 - Композиттик материалдар
Композиттик материалдарды өндүрүүдө бышыруу маанилүү ролду ойнойт, мында эки же андан көп ар кандай материалдар бириктирилип, касиеттери жогорулаган материалдарды түзөт. Металл матрицалык композиттерди (MMC) жана керамикалык матрицалык композиттерди (CMC) өндүрүүдө бышыруу булалар же бөлүкчөлөр сыяктуу арматуралык материалдарды матрицалык материал менен байланыштыруу үчүн колдонулат. Бул алынган композиттик материалдын бекемдигин, катуулугун жана бышыктыгын жогорулатат.
4 - Порошок металлургиясы
Порошок металлургиясы, металлургиянын адистештирилген тармагы, көбүнчө бышыруу ыкмасына таянат. Ал металл порошокторунан металл компоненттерин өндүрүүнү камтыйт. Тыгыздоо жана бышыруу сыяктуу процесстер аркылуу татаал формадагы татаал тетиктерди жасоого болот. Порошок металлургиясы көбүнчө автомобиль өнөр жайында тиштүү дөңгөлөктөрдү, бөлүштүргүч валдарды жана клапан отургучтарын өндүрүүдө, ошондой эле кесүүчү шаймандарды жана бышыруу ыкмасы менен иштетилген чыпкаларды өндүрүүдө колдонулат.
5 - 3D басып чыгаруу/кошумча өндүрүш
Атомдук бышыруу селективдүү лазердик бышыруу (SLS) жана электрондук нур менен бышыруу (EBS) сыяктуу кошумча өндүрүш ыкмаларында чечүүчү ролду ойнойт. Бул процесстерде порошок түрүндөгү материалдар татаал үч өлчөмдүү объектилерди түзүү үчүн санариптик дизайнга негизделген катмар-катмар тандалып бышырылат. Бышыруу порошок түрүндөгү материалды бириктирүүгө жана байланыштырууга мүмкүндүк берет, натыйжада толук тыгыз жана функционалдуу бөлүктөр пайда болот. Бул технология аэрокосмостук, саламаттыкты сактоо жана прототиптөө сыяктуу ар кандай тармактарда колдонулат.
6 Электроника жана электротехника
Бышыруу электрондук жана электрдик компоненттерди өндүрүүдө колдонулат. Конденсаторлор, варисторлор жана термисторлор сыяктуу электрондук керамиканы өндүрүүдө, бышыруу керамикалык бөлүкчөлөрдү байланыштыруу үчүн колдонулат, бул тыгыз жана электр өткөргүч материалдарды түзөт. Бышыруу ошондой эле электр контакттарын, жарым өткөргүчтөрдү таңгактоону жана схемалык платалардын компоненттерин жасоодо колдонулат.
Булар бышыруу процессинин ар түрдүү колдонулуштарынын бир нече гана мисалдары. Бул процесс ар кандай тармактардын өнүгүп жаткан муктаждыктарын канааттандыруу үчүн тынымсыз изилденип жана өркүндөтүлүп, жогорку өндүрүмдүү материалдарды жана компоненттерди өндүрүүгө мүмкүндүк берет.
Атомдоштуруунун артыкчылыктары
Атомдук блокерлөө ар кандай тармактарда аны артыкчылыктуу өндүрүш ыкмасына айландырган бир нече артыкчылыктарды сунуштайт. Келгиле, негизги артыкчылыктардын айрымдарын карап көрөлү:
1 Татаал формалар жана татаал дизайндар
Бышыруунун маанилүү артыкчылыктарынын бири - татаал формадагы жана татаал дизайндагы компоненттерди өндүрүү мүмкүнчүлүгү. Порошок түрүндөгү материалдарды колдонуу менен, бышыруу салттуу иштетүү ыкмаларын колдонуу менен ишке ашыруу кыйын болгон татаал геометриядагы тетиктерди түзүүгө мүмкүндүк берет. Формалоодогу мындай ийкемдүүлүк белгилүү бир колдонмолорго ылайыкташтырылган жекелештирилген компоненттерди өндүрүүгө мүмкүндүк берет.
2. Жакшыртылган механикалык касиеттер
Бышыруу материалдардын механикалык касиеттерин жакшыртат, натыйжада жогорку мүнөздөмөлөргө ээ компоненттер пайда болот. Бышыруу процессинде бөлүкчөлөр байланышып, тыгыздалат, бул бышырууланган продуктунун бекемдигин, катуулугун жана эскирүүгө туруктуулугун жогорулатат. Бышырууда катышкан башкарылуучу ысытуу жана диффузия механизмдери тыгыз жана бириккен түзүлүштүн өнүгүшүнө салым кошуп, компоненттин жалпы механикалык бүтүндүгүн жогорулатат.
3 ылайыкташтырылган материалдык композициялар
Бышыруу ар кандай курамдагы порошокторду бириктирүүгө мүмкүндүк берет, бул жекече касиеттерге ээ материалдарды өндүрүүгө мүмкүндүк берет. Ар кандай типтеги порошокторду аралаштыруу же кошумчаларды кошуу менен, материалдын мүнөздөмөлөрүн белгилүү бир талаптарга ылайык өзгөртүүгө болот. Курамдагы мындай ийкемдүүлүк жогорку бекемдиктеги эритмелер же белгилүү бир электрдик же жылуулук касиеттерине ээ материалдар сыяктуу оптималдаштырылган иштөөсү бар өнүккөн материалдарды түзүү мүмкүнчүлүктөрүн ачат.
4. Чыгымдардын натыйжалуулугу
Бышыруу салттуу эритүү жана куюу процесстерине салыштырмалуу үнөмдүү өндүрүш ыкмасы болуп саналат. Порошок түрүндөгү материалдарды колдонуу материалдын калдыктарын азайтат, анткени ашыкча порошок чогултулуп, кайра колдонулушу мүмкүн. Мындан тышкары, бышыруу процесси материалдын эрүү температурасынан төмөн температурада иштегендиктен, энергияны аз сарптоону талап кылат. Тор формасындагы компоненттерди өндүрүү мүмкүнчүлүгү кийинки иштетүү операцияларына болгон муктаждыкты андан ары азайтат, бул материалды колдонуу, энергияны керектөө жана кайра иштетүү жагынан чыгымдарды үнөмдөөгө алып келет.
5 Материалдарды тандоодогу ар тараптуулук
Бышыруу материалдарды тандоодо ар тараптуулукту сунуштайт, ар кандай колдонмолор үчүн материалдардын кеңири чөйрөсүн камтыйт. Ал керамика, металлдар жана композиттер үчүн ылайыктуу. Оксиддер, карбиддер, нитриддер жана эритмелер сыяктуу ар кандай материалдарды бышыруу аркылуу иштетүүгө болот. Материалдардын мындай кеңири шайкештиги белгилүү бир материалдык касиеттерге ээ болгон ар кандай компоненттерди өндүрүүгө мүмкүндүк берет, бул бышыруу бир нече тармактар үчүн жагымдуу тандоо болуп саналат.
Татаал форма берүүдөгү артыкчылыктары, жакшыртылган механикалык касиеттери, материалдын жекече курамы, чыгымдардын натыйжалуулугу жана материалдын ар тараптуулугу аны ар кандай тармактарда баалуу өндүрүш процессине айлантат. Бул артыкчылыктарды пайдалануу менен, тармактар өндүрүш процесстеринде натыйжалуу өндүрүшкө, жакшыртылган көрсөткүчтөргө жана чыгымдарды үнөмдөөгө жетише алышат.
Татаал физикалык жана химиялык өзгөрүүлөрдү кошо алганда, көптөгөн өзгөрүүлөр бар. Порошокту бышыруудагы физикалык жана химиялык реакциялар суунун же органикалык заттардын бууланышын же бууланышын, адсорбцияланган газдарды алып салууну, стрессти басаңдатууну, порошок бөлүкчөлөрүнүн беттик кычкылдарынын калыбына келишин, материалдын миграциясын, кайра кристаллдашуусун, дандын өсүшүн ж.б. камтыйт. Өндүрүүчү катары бышыруу билимин үйрөнүү жана түшүнүү абдан маанилүү. Ал эми керектөөчү катары бул негизги билимдерди үйрөнүү бизге бышыруу продуктуларын тандоодо жакшы түшүнүккө ээ болууга мүмкүндүк берет.
Агломерациялоо салттуу жана татаал процесс. Заман алдыга жылып жатат, ал эми өндүрүш технологиясы жана өндүрүш жабдуулары да тынымсыз жаңыланып турат. Негизги билимди резервге алуу жана жаңы билимдерди үйрөнүү тармакка тиешелүү кызматкерлер үчүн зарыл. 18 жыл мурун.Хенгкоар дайым өзүн тынымсыз өркүндөтүүнү, кардарларга жакшы өнүмдөрдү жана камкор кызматтарды көрсөтүүнү, кардарларга жардам берүүнү жана жалпы өнүгүүнү талап кылат. Биз сиздин ишенимдүү узак мөөнөттүү өнөктөшүңүз болууга үмүттөнөбүз.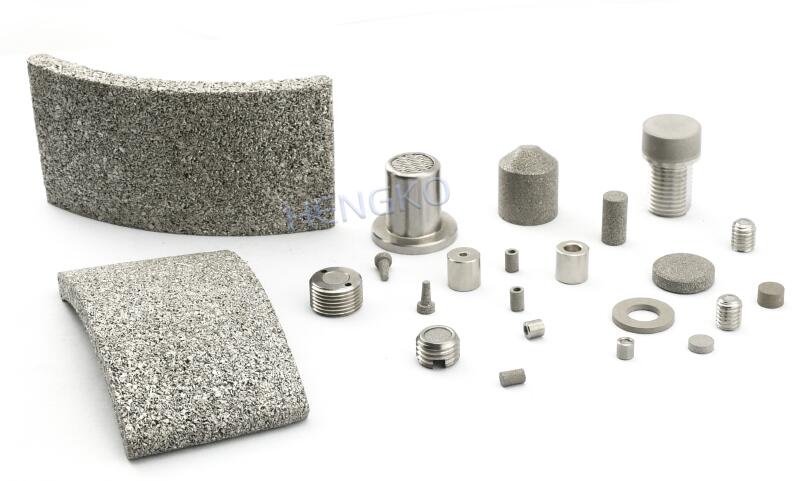
Көп берилүүчү суроолор (Көп берилүүчү суроолор)
Кандай материалдарды эритүүгө болот?
Керамика, металлдар жана композиттер сыяктуу ар кандай материалдарды бышыртууга болот. Мисал катары глинозем жана цирконий сыяктуу керамикалык порошоктор, темир жана башка металл порошоктору кирет.агломерленген дат баспас болоттон жасалган чыпкаларжана булалар же бөлүкчөлөр сыяктуу арматуралык материалдарды камтыган курама порошоктор.
Башка өндүрүш ыкмаларына салыштырмалуу бышыруу ыкмасынын кандай артыкчылыктары бар?
Стилдештирүү салттуу өндүрүш ыкмаларына караганда бир катар артыкчылыктарды сунуштайт. Ал татаал формадагы жана татаал дизайндагы компоненттерди өндүрүүгө мүмкүндүк берет, механикалык касиеттерди жакшыртат, материалдык курамдарды ыңгайлаштырууга мүмкүндүк берет, материалдык калдыктарды азайтуудан улам үнөмдүү жана ар кандай колдонмолор үчүн ар кандай материалдарды колдонот.
Кычкылдандыруунун негизги колдонулуштары кайсылар?
Атомдук бышыруу керамика, металлургия, порошок металлургиясы, электроника жана кошумча өндүрүш сыяктуу тармактарда колдонулат. Ал керамикалык плиткаларды, автомобиль тетиктерин, металл компоненттерин, кесүүчү шаймандарды, электрондук керамиканы жана 3D басып чыгарылган буюмдарды жана башкаларды өндүрүүдө колдонулат.
Атомдук бышырууда кандайдыр бир чектөөлөр же кыйынчылыктар барбы?
Бышыруунун айрым чектөөлөрү жана кыйынчылыктары бар. Материалдын бардык жеринде бирдей тыгыздыкка жетүү кыйынчылык жаратышы мүмкүн, анткени ысытуу же бөлүкчөлөрдүн бирдей эмес бөлүштүрүлүшү кемчиликтерге алып келиши мүмкүн. Бүртүктөрдүн өсүшүн көзөмөлдөө жана бышыруу учурунда ашыкча кичирейүүнүн алдын алуу да маанилүү факторлор болуп саналат. Мындан тышкары, бардык эле материалдар жогорку эрүү температурасына же айлана-чөйрөнүн атмосферасы менен реакцияга жөндөмдүүлүгүнө байланыштуу бышыруу үчүн ылайыктуу эмес.
Атомдоштуруу ыкмаларынын кандай түрлөрү бар?
Катуу абалдагы бышыруу, суюк фазадагы бышыруу, активдештирилген бышыруу, микротолкундуу бышыруу, басым менен бышыруу, ошондой эле селективдүү лазердик бышыруу (SLS) жана электрондук нур менен бышыруу (EBS) сыяктуу адистештирилген ыкмалар сыяктуу бышыруу ыкмаларынын ар кандай түрлөрү бар. Ар бир ыкманын өзүнүн уникалдуу механизмдери бар жана ал материалдын жана колдонуунун өзгөчө талаптарына жараша тандалат.
Кычкылдандыруу материалдардын касиеттерин кантип жакшыртат?
Бышыруу бөлүкчөлөрдүн байланышын жана тыгыздашын күчөтүү менен материалдардын касиеттерин жакшыртат. Бышыруу процессинде бөлүкчөлөр диффузияга дуушар болуп, моюндун пайда болушуна жана тыгыздыгынын жогорулашына алып келет. Бул бекемдик, катуулук жана эскирүүгө туруктуулук сыяктуу механикалык касиеттердин жогорулашына алып келет. Мындан тышкары, бышыруу материалга жана анын курамына жараша электрдик, жылуулук жана химиялык касиеттердин жакшырышына алып келиши мүмкүн.
Сыгылган тетиктерди иштетүүгө же андан ары иштетүүгө болобу?
Ооба, зарыл болсо, блендерленген тетиктер кошумча иштетүүдөн же механикалык иштетүүдөн өтүшү мүмкүн. Блендерлөө тор формасындагы компоненттерге жетише алса да, каалаган спецификацияларга жетүү үчүн андан ары механикалык иштетүү же андан кийинки иштетүү зарыл болгон учурлар болушу мүмкүн. Акыркы өлчөмдөргө же беттик жасалгалоого жетүү үчүн фрезерлөө, бургулоо же майдалоо сыяктуу механикалык иштетүү процесстерин колдонсо болот.
Кычкылдандыруунун экологиялык жактан кандай өзгөчөлүктөрү бар?
Адатта, бышыруу экологиялык жактан таза өндүрүш процесси деп эсептелет. Ал эритүү жана куюу ыкмаларына салыштырмалуу аз энергия сарптайт жана ашыкча порошокторду кайра колдонууга мүмкүндүк берүү менен материалдык калдыктарды азайтат. Бирок, колдонулган чийки заттын айлана-чөйрөгө тийгизген таасирин, ошондой эле процесстин жүрүшүндө пайда болгон ар кандай кошумча продуктыларды же калдыктарды туура иштетүүнү жана жок кылууну эске алуу маанилүү.
Кычкылдандыруу өнүккөн материалдарды иштеп чыгууга кандайча салым кошот?
Өркүндөтүлгөн материалдарды иштеп чыгууда бышыруу чечүүчү ролду ойнойт. Курамды, бөлүкчөлөрдүн өлчөмүн жана бышыруу параметрлерин кылдаттык менен тандоо жана көзөмөлдөө менен, алынган материалдын касиеттерин ылайыкташтырууга болот. Бул жогорку өндүрүмдүүлүктөгү эритмелер, функционалдык керамика же касиеттердин уникалдуу айкалыштары бар композиттик материалдар сыяктуу өзгөчө мүнөздөмөлөргө ээ өркүндөтүлгөн материалдарды түзүүгө мүмкүндүк берет.
Эгерде сизде дагы суроолор болсо же байланышкыңыз келсеХенгко,
сураныч, биз менен электрондук почта аркылуу байланышуудан тартынбаңызka@hengko.com.
Биз сизге жардам берүүгө жана сизге керектүү кошумча маалыматтарды берүүгө кубанычта болобуз.

Жарыяланган убактысы: 2020-жылдын 14-августу


